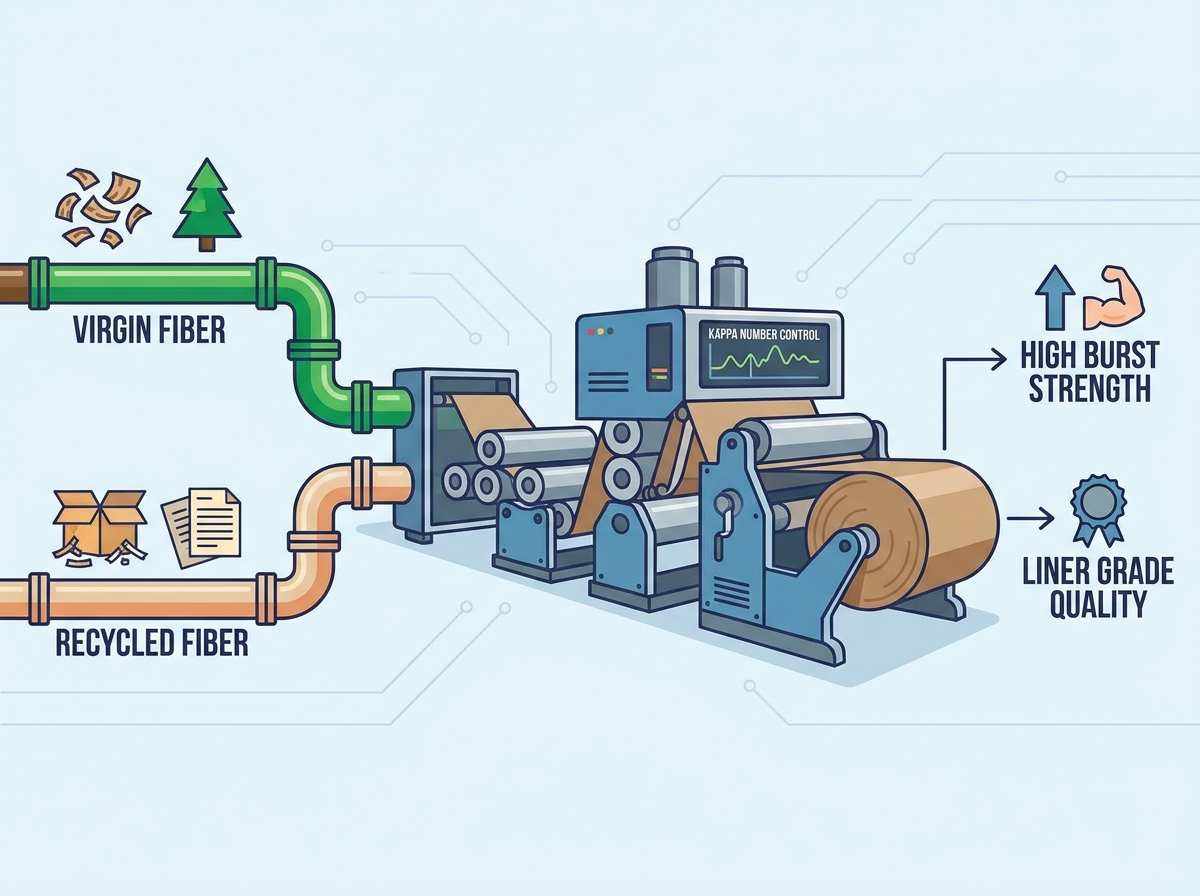
La demanda mundial de embalajes sostenibles y cajas de cartón corrugado de alta resistencia ha alcanzado niveles sin precedentes. Los cambios en las preferencias de los consumidores, la explosión del comercio electrónico y las regulaciones ambientales cada vez más estrictas impulsan en gran medida este crecimiento. En el corazón de esta industria en auge se encuentra la producción de materiales de embalaje resistentes y de alta calidad. Sin embargo, los propietarios e inversores de las fábricas de papel se enfrentan con frecuencia a un dilema técnico crítico a la hora de instalar o actualizar sus líneas de producción. ¿Una línea de fabricación de alta calidad requiere absolutamente pulpa de madera recién cosechada y costosa para funcionar eficientemente y producir papel comercialmente viable?
La respuesta corta es no. Sin lugar a dudas, la madera fresca ofrece una resistencia natural y una integridad estructural inigualables. Sin embargo, la tecnología moderna de fabricación de papel ha evolucionado hasta volverse muy versátil. No es estrictamente necesaria pulpa de madera completamente fresca para realizar una operación rentable. Al comprender cómo mezclar estratégicamente diferentes materias primas, gestionar con precisión las propiedades químicas y optimizar la preparación mecánica del material, podrá alcanzar estándares industriales rigurosos utilizando insumos predominantemente reciclados.
Si observamos los cambios recientes en el mercado, el sector del embalaje de cartón ondulado está experimentando una transformación masiva. Impulsada por los volátiles precios mundiales de la madera y los agresivos mandatos ambientales corporativos, la industria está girando rápidamente hacia modelos de economía circular. Los analistas de mercado notan un fuerte aumento en el número de fábricas que modernizan sus secciones de extremo húmedo para acomodar proporciones más altas de fibras secundarias. Esta transición demuestra que la sostenibilidad y la rentabilidad pueden coexistir cuando están respaldadas por las actualizaciones mecánicas adecuadas. Esta guía completa explora la mecánica de la maquinaria de conformado industrial moderna, evalúa los pros y los contras de los materiales reciclados frente a los frescos y proporciona información objetiva de ingeniería sobre cómo configurar su instalación para que coincida con las realidades específicas de la cadena de suministro.
Conclusiones clave
Los equipos modernos de fabricación de papel están diseñados para ofrecer la máxima flexibilidad, capaces de funcionar con madera totalmente fresca, materiales totalmente reciclados como viejos contenedores de cartón corrugado o una combinación calculada de ambos.
La madera fresca sigue siendo el estándar de la industria para lograr la máxima durabilidad y producir envases de capa exterior de primera calidad, aunque genera costos operativos significativamente más altos.
El monitoreo de la lignina residual en su pulpa sirve como una métrica operativa crucial para equilibrar el rendimiento general y la operatividad continua de la máquina.
Las líneas de fabricación avanzadas cuentan con componentes mecánicos personalizables para producir alternativas recicladas de alta calidad sin depender en gran medida de la costosa madera en bruto.
Elegir el socio de maquinaria adecuado garantiza que su equipo de preparación de material y de extremo húmedo esté perfectamente calibrado según el tipo de fibra, el peso base y los objetivos de producción diarios elegidos.
¿Qué es una máquina para fabricar papel Kraft y cómo funciona?
La función principal de la máquina
Básicamente, una máquina de papel industrial funciona como un aparato masivo de deshidratación y formación de hojas. El proceso comienza con una suspensión madre altamente diluida. Esta suspensión típicamente contiene 99 por ciento de agua y sólo 1 por ciento de celulosa sólida. El principal desafío de ingeniería consiste en transformar este líquido en una lámina continua y seca de material de embalaje duradero. Al caminar sobre el piso del molino, inmediatamente se nota el zumbido de altos decibeles de las bombas de vacío en el extremo húmedo, en contraste con la intensa energía térmica que irradia desde la sección de secado.
La secuencia de fabricación se inicia en la caja de entrada. Este componente crítico distribuye con precisión la suspensión líquida sobre una malla de tela que se mueve rápidamente en la sección de alambre. A medida que la gravedad y las poderosas cajas de succión al vacío alejan el agua, las partículas suspendidas comienzan a entrelazarse, formando una frágil red húmeda. Posteriormente, la hoja viaja a través de la sección de prensa. Aquí, pesados rodillos mecánicos envueltos en fieltros sintéticos exprimen físicamente la humedad adicional. Finalmente, la web ingresa a la sección de secado. El papel se enrolla alrededor de docenas de enormes cilindros de hierro fundido calentados con vapor que evaporan instantáneamente el agua restante. Luego, la lámina terminada se enrolla firmemente en grandes carretes de acero en la sección de bobinado.
Versatilidad en el consumo de materia prima
Históricamente, las primeras líneas de fabricación eran algo rígidas. Poseían una tolerancia estrecha para tipos de pulpa específicos. Por el contrario, las máquinas contemporáneas son proezas de versatilidad de alta ingeniería. Cuentan con elementos de drenaje ajustables, cargas de presión personalizables y capacidades avanzadas de múltiples capas. Esta flexibilidad mecánica inherente permite a los operadores de la sala de control ajustar las presiones de vacío y las velocidades de los cables sobre la marcha. Como resultado, el equipo se adapta perfectamente a las distintas materias primas. Es precisamente esta adaptabilidad la que alimenta el debate en curso en la industria. Los administradores de las fábricas deben equilibrar constantemente las características físicas superiores de la madera fresca con los convincentes beneficios económicos de los materiales secundarios.
El papel de la fibra virgen en la producción de celulosa kraft
¿Qué es la Fibra Virgen?
La madera recién cosechada que nunca antes había sido procesada para convertirla en productos de consumo constituye la base de la fabricación tradicional de papel. Para crear pulpa Kraft de primera calidad , las astillas de madera se someten a un método de cocción químico especializado conocido como proceso de sulfato. Dentro de enormes digestores presurizados, las astillas de madera hierven en una mezcla altamente alcalina de hidróxido de sodio y sulfuro de sodio. Esta intensa reacción térmica y química disuelve la lignina natural que une la matriz de la madera. Lo que queda es una mezcla oscura y robusta de largas hebras de celulosa intactas. Estos hilos han evitado por completo la degradación física asociada con el reciclaje.
¿Por qué es el patrón oro tradicional?
La principal ventaja de la pulpa de madera fresca radica en su prístina morfología física. Las variedades de madera blanda, como el pino o el abeto, poseen de forma natural estructuras celulares largas y robustas. Cuando estos hilos no dañados se distribuyen sobre la sección de alambre de una máquina, se superponen y entrelazan ampliamente. Este alto grado de contacto superficial crea una matriz densa y fuertemente unida.
En consecuencia, los embalajes derivados de madera pura y fresca exhiben una resistencia superior al desgarro, una resistencia a la tracción excepcional y una rigidez estructural. Considere productos industriales pesados, sacos agrícolas o cajas de exportación de cadena de frío. Estos productos deben sobrevivir a graves tensiones en la cadena de suministro y entornos de alta humedad. Para aplicaciones tan exigentes, este rendimiento físico inigualable proporciona una base confiable que los materiales secundarios simplemente tienen dificultades para replicar orgánicamente.

¿Puede una máquina de fabricación de papel Kraft funcionar con fibra 100% reciclada?
El auge de los viejos contenedores de cartón corrugado
Las tendencias recientes de la industria destacan un alejamiento masivo y permanente de la dependencia exclusiva de la madera. Los costos globales impredecibles de la madera, los cuellos de botella en la cadena de suministro y los mandatos corporativos agresivos de sostenibilidad impulsan este cambio. Las fábricas están recurriendo cada vez más a los viejos contenedores de cartón ondulado. Este material está formado por cajas de cartón recuperadas y embalajes desechados, repulpados, limpiados rigurosamente y reintroducidos en el circuito de fabricación. Los análisis de mercado predominantes sugieren que las instalaciones capaces de procesar eficientemente grandes volúmenes de cartón reciclado tienen una clara ventaja competitiva en la economía circular actual.
Pros y contras de reciclarse completamente
Operar una instalación enteramente con materiales secundarios presenta realidades operativas distintas que los gerentes de planta deben sopesar cuidadosamente.
Beneficios económicos y medioambientales: la utilización de cartón reciclado es muy rentable y reduce drásticamente los gastos de adquisición de materia prima. Además, apoya directamente los objetivos de sostenibilidad global al desviar cantidades masivas de desechos sólidos de los vertederos y reducir la necesidad de una deforestación agresiva.
Desafíos operativos: cada vez que se vuelve a pulpar y secar el papel, las hebras de celulosa se hornifican. Se vuelven más cortos, más rígidos e inherentemente más débiles. Debido a esta disminución de la resistencia natural, una fábrica no puede simplemente introducir sustitutos de fibra virgen directamente en una máquina estándar. Funcionar completamente con material reciclado exige una inversión de capital agresiva en equipos avanzados de preparación de material. Los limpiadores de alta densidad, las cribas con ranuras finas y las unidades de dispersión térmica se vuelven obligatorios para extraer grapas, pegamentos termofusibles y microplásticos ocultos dentro de los fardos reciclados.
La estrategia de combinación
Para mitigar las debilidades estructurales de la pulpa reciclada y al mismo tiempo mantener una estricta rentabilidad, los operadores con visión de futuro emplean un enfoque de mezcla estratégica. Utilizando cajas de entrada de múltiples capas, una máquina puede depositar simultáneamente diferentes tipos de lechada para crear una única hoja compuesta. Una configuración común implica extruir una capa base gruesa y voluminosa de material reciclado económico. Esta base se cubre inmediatamente con una capa fina y suave de pulpa de madera fresca de primera calidad. Este método híbrido optimiza tanto la imprimibilidad estética como la integridad de carga del producto final.
| Característica de producción | 100 % madera fresca | 100 % cartón reciclado | Híbrido/mezclado (multicapa) |
| Costo de Materia Prima | muy alto | Bajo | Moderado |
| Fuerza física | Excepcional | Moderado (Requiere apresto químico) | Alto |
| Funcionalidad de la máquina | Excelente (Menos roturas de banda) | Desafiante (requiere evaluación avanzada) | Muy bien |
| Enfoque del gasto de capital | Extremo húmedo estándar | Preparación de material pesado | Sección de formación de cables múltiples |
Comprender el número Kappa y su impacto en su máquina
¿Qué es el número Kappa?
En el ámbito de la química de la pulpa, los técnicos de laboratorio se basan en una métrica estandarizada conocida como Número Kappa . En pocas palabras, este valor empírico indica el contenido de lignina residual que queda en un lote de pulpa después de la fase de cocción química. Una medida más alta significa que se ha dejado intacta una mayor cantidad de pegamento para madera natural. Por el contrario, un número más bajo indica una deslignificación extensa, un estado que normalmente se requiere antes de blanquear el papel hasta dejarlo impecable.
Cómo la lignina afecta la resistencia del papel y la operabilidad de la máquina
Para grados de embalaje sin blanquear y de alta resistencia, una lectura más alta (a menudo objetivo deliberadamente entre 40 y 100) no sólo es aceptable sino también económicamente ventajosa. Dejar una fracción controlada de lignina en el lodo aumenta significativamente el rendimiento general extraído de la madera en bruto. Además, da lugar a hebras individuales más rígidas y rígidas.
Sin embargo, esta lignina residual dicta directamente cómo se comporta la lechada una vez que golpea el cable que se mueve rápidamente. Las pulpas rígidas y de alto rendimiento drenan el agua mucho más rápido que las pulpas flexibles y altamente refinadas. Los operadores deben monitorear continuamente la retroalimentación del sensor y calibrar las cajas de succión de vacío. Esto evita que la red húmeda se seque demasiado rápido o de manera desigual. Además, si el contenido de lignina aumenta demasiado, el material resiste la fibrilación mecánica necesaria para crear uniones fuertes. Esta resistencia puede causar potencialmente roturas de la banda en la sección de prensa e interrumpir la operatividad continua.
Cómo lograr una resistencia óptima al estallido: fibras vírgenes frente a fibras recicladas
Por qué es importante la resistencia al estallido en el embalaje
En los laboratorios de control de calidad de todo el mundo, los técnicos someten habitualmente muestras de papel a la prueba de Mullen para determinar su resistencia al estallido . Esta métrica define la presión hidrostática máxima que una lámina puede tolerar antes de romperse violentamente. En la industria de la logística del cartón corrugado, este es posiblemente el indicador de desempeño más crítico. Cuando una caja de cartón se apila en lo alto de un almacén húmedo o se sacude durante el transporte, las paredes de papel deben resistir las perforaciones desde adentro hacia afuera para garantizar que la carga permanezca segura.
Durabilidad de ingeniería sin madera pura
Si una instalación opta por utilizar un alto porcentaje de papel reciclado, la tolerancia natural a la presión del papel será inherentemente menor. Sin embargo, los ingenieros pueden aumentar artificialmente esta métrica mediante intervenciones mecánicas y químicas agresivas.
Mecánicamente, la suspensión reciclada pasa a través de refinadores. Estas máquinas de alta resistencia albergan discos metálicos giratorios y ranurados. A medida que la pulpa pasa a través de los espacios microscópicos entre estas placas, las fibras se magullan y se deshilachan físicamente. Esta intensa fibrilación crea pequeños micropelos en la superficie, expandiendo drásticamente el área de superficie disponible para los enlaces de hidrógeno. Químicamente, los operadores aprovechan la prensa de tamaño integrada cerca del final de la sección de secado. Al rociar uniformemente una capa de almidón líquido catiónico sobre la banda semiseca, la máquina pega de manera efectiva las hebras recicladas más cortas. Este proceso cierra brechas microscópicas y eleva artificialmente la tolerancia a la presión para cumplir con rigurosos estándares de envío.
Producción de papel de primera calidad para soporte: requisitos de materiales
Kraftliner frente a Testliner
Las capas exterior e interior planas y lisas de un cartón ondulado se conocen como cartón liner. La industria clasifica estrictamente este grado de revestimiento según el origen de su materia prima. True Kraftliner requiere un mínimo de 80 por ciento de pulpa de madera fresca. Ofrece máxima resistencia a la humedad y una capacidad de impresión impecable para envases minoristas de alta gama. Por el contrario, la alternativa económica es Testliner, fabricado principalmente o íntegramente con cartón reciclado. Si bien depende en gran medida del apresto químico para lograr su durabilidad, Testliner se ha convertido rápidamente en la columna vertebral de las cajas de envío del comercio electrónico nacional.
Optimización de su máquina para una producción de alta gama
Para fabricar papel de capa exterior de primer nivel, especialmente cuando se incorporan insumos secundarios, la configuración arquitectónica del extremo húmedo es primordial. Las secciones de formación de alambres múltiples representan el estándar de la industria para esta aplicación específica. Estos diseños sofisticados permiten que un molino forme bandas húmedas separadas simultáneamente y las presione juntas antes de secarlas. Al enterrar materiales reciclados voluminosos y de menor calidad en el núcleo de la lámina y recubrirla con pulpa limpia y altamente refinada, las fábricas pueden lograr la apariencia y sensación premium del Kraftliner a una fracción del costo tradicional de la materia prima.
Cómo elegir la máquina de fabricación de papel Kraft adecuada para su pulpa
Evaluación de su cadena de suministro de materias primas
Antes de asignar millones en gastos de capital para nueva maquinaria o mejoras de instalaciones, los propietarios deben realizar una auditoría objetiva y despiadada de su cadena de suministro regional. Si su aserradero está situado cerca de bosques comerciales gestionados de forma sostenible con precios de madera estables, una configuración optimizada para el procesamiento de madera fresca probablemente generará el mayor retorno de la inversión a largo plazo. Por otro lado, si su instalación opera dentro de una zona industrial urbana densa con acceso abundante y económico a flujos de reciclaje municipales, diseñar su línea de producción en torno al procesamiento de reciclado es la estrategia más lógica y financieramente sólida.
Personalización de la configuración de su equipo en función de parámetros reales
Su fuente principal de fibra determina la complejidad de todo el diseño de su planta. Al seleccionar una máquina, las especificaciones de ingeniería deben alinearse con sus objetivos de producción. Para las configuraciones industriales modernas, es necesario evaluar los parámetros básicos:
Capacidad de producción: Dependiendo de la demanda del mercado, las máquinas suelen oscilar entre 15 y 500 toneladas por día. Una línea totalmente reciclada podría requerir una mayor capacidad para compensar menores márgenes de beneficio por tonelada.
Velocidad de operación: Para mantener la rentabilidad, busque equipos capaces de funcionar entre 150 y 800 metros por minuto, asegurando una tensión estable de la banda independientemente de la longitud de la fibra.
Ancho recortado: La viabilidad comercial a menudo requiere un ancho de papel recortado que oscila entre 1575 y 5800 milímetros para adaptarse a las corrugadoras estándar de las plantas de cajas de cartón corrugado.
Peso base: Asegúrese de que la caja de entrada y la sección de prensa puedan manejar de manera confiable pesos base entre 80 y 220 gramos por metro cuadrado, lo que cubre tanto el cartón ondulado liviano como el liner de alta resistencia.
Además, una instalación que depende en gran medida de materiales reciclados requiere una línea de preparación de material enormemente robusta. Sin despulpadores de alta consistencia, limpiadores centrífugos y mallas con ranuras finas, los contaminantes abrasivos como arena, vidrio y adhesivos pegajosos inevitablemente se trasladarán a las telas formadoras. Esta contaminación provoca frecuentes y costosas roturas de la banda, daña gravemente los delicados fieltros sintéticos y, en última instancia, arruina la calidad del producto final.
Asociación con expertos de la industria
Debido a que la dinámica de fluidos de la formación de láminas y la mecánica de la preparación del material están tan profundamente entrelazadas, la adquisición de equipos de fabricantes establecidos no es negociable. Las empresas de ingeniería de primer nivel ofrecen soluciones personalizables que cierran la brecha entre las materias primas impredecibles y las estrictas especificaciones del producto final. La colaboración con proveedores de maquinaria especializados garantiza que sus instalaciones puedan realizar una transición fluida entre insumos nuevos y secundarios a medida que fluctúan los precios del mercado global, salvaguardando su rentabilidad operativa.
Conclusión
En resumen, una instalación industrial moderna de fabricación de papel no requiere estrictamente madera puramente fresca para funcionar con éxito. La decisión entre utilizar madera virgen o cartón reciclado es un delicado acto de equilibrio entre la economía local, la sostenibilidad ambiental y la ingeniería técnica. Su elección del insumo crudo dicta directamente los niveles aceptables de lignina durante la fabricación de pulpa, las estrategias mecánicas agresivas requeridas para lograr las tolerancias de presión objetivo y la clasificación final de mercado de sus productos de embalaje terminados.
Las instalaciones más exitosas y con visión de futuro adoptan hoy en día un enfoque híbrido. Al aprovechar la maquinaria avanzada de múltiples capas, los operadores pueden maximizar la inmensa rentabilidad de los materiales reciclados mientras utilizan madera fresca estratégicamente donde la integridad estructural es absolutamente primordial. Alentamos encarecidamente a los operadores e inversores de las fábricas a que evalúen exhaustivamente sus cadenas de suministro regionales y consideren modernizar sus líneas de producción para manejar insumos flexibles. Si está planificando la instalación de un nuevo molino o actualizando una línea existente, el siguiente paso crucial es evaluar equipos de alto rendimiento. Explore soluciones de fabricación avanzadas y encuentre los parámetros exactos de la máquina que se ajusten a sus objetivos de producción en Leizhan Paper Tech.
Preguntas frecuentes
P1: ¿Puedo fabricar papel kraft de alta calidad sin fibra virgen?
Sí, puede fabricar con éxito Testliner de alta calidad utilizando fibra puramente reciclada. Sin embargo, esto requiere que sus instalaciones estén equipadas con un sistema de preparación de material avanzado y altamente eficiente para detectar todos los contaminantes. También necesitará una prensa de encolado de superficies para aplicar almidón y mejorar artificialmente la integridad estructural general del papel.
P2: ¿Cuál es un buen número Kappa para papel kraft?
Para los grados de embalaje sin blanquear, una medición más alta (normalmente entre 40 y 100) se considera estándar y óptima en la industria. Dejar una cantidad específica de lignina residual en la pulpa ayuda a mantener un alto rendimiento de madera a papel y proporciona la rigidez necesaria para cajas corrugadas duraderas.
P3: ¿Cómo mejora la fibra virgen la resistencia al estallido?
Las fibras de madera fresca nunca han sido sometidas a las tensiones físicas del despulpado y el secado. Por lo tanto, siguen siendo significativamente más largas y flexibles que las fibras recicladas. Estos hilos prístinos se entrelazan mucho más estrechamente en el alambre de formación, lo que naturalmente da como resultado una lámina fuertemente unida con una tolerancia mucho mayor a la presión hidrostática interna.
P4: ¿Cuál es la diferencia entre el grado de revestimiento y el medio acanalado?
Las capas exterior e interior planas y lisas de una caja de cartón corrugado se denominan revestimiento. Esta capa requiere una resistencia a la tracción y a la presión excepcionalmente alta para proteger el contenido. Por el contrario, el medio acanalado es la capa interior ondulada y corrugada diseñada específicamente para proporcionar resistencia al aplastamiento vertical y amortiguación estructural.
P5: ¿Dónde puedo comprar una máquina que maneje pulpa kraft virgen y reciclada?
Los principales fabricantes industriales ofrecen soluciones de múltiples cables altamente personalizables diseñadas específicamente para manejar diversas entradas de materias primas. Puede explorar opciones de maquinaria versátiles y de alta eficiencia diseñadas para optimizar el procesamiento de pulpa fresca y reciclada consultando con líderes establecidos de la industria que se especializan en configuraciones de molinos personalizados.
P6: ¿Cuál es el porcentaje mínimo de fibra virgen requerido para cajas de cartón corrugado de alta resistencia?
Si bien no existe un mínimo legal universal, el verdadero Kraftliner generalmente requiere al menos un 80 por ciento de pulpa de madera fresca para cumplir con estrictas certificaciones de envío internacional para logística de cadena de frío y de servicio pesado. Sin embargo, muchas fábricas modernas producen con éxito alternativas de alto rendimiento utilizando una capa superior de fibra fresca de 30 a 50 por ciento combinada con una base reciclada de alta calidad.
P7: ¿En qué se diferencia la preparación del caldo al cambiar de fibra virgen a fibra reciclada?
El procesamiento de madera fresca implica principalmente cocción y lavado químicos para eliminar la lignina. En cambio, preparar fibra reciclada es un proceso de descontaminación mecánica. Requiere limpiadores de alta densidad para eliminar metales pesados y vidrio, pantallas finas para atrapar plásticos y unidades de dispersión térmica para derretir y dispersar adhesivos pegajosos que de otro modo cegarían las telas formadoras de la máquina de papel.