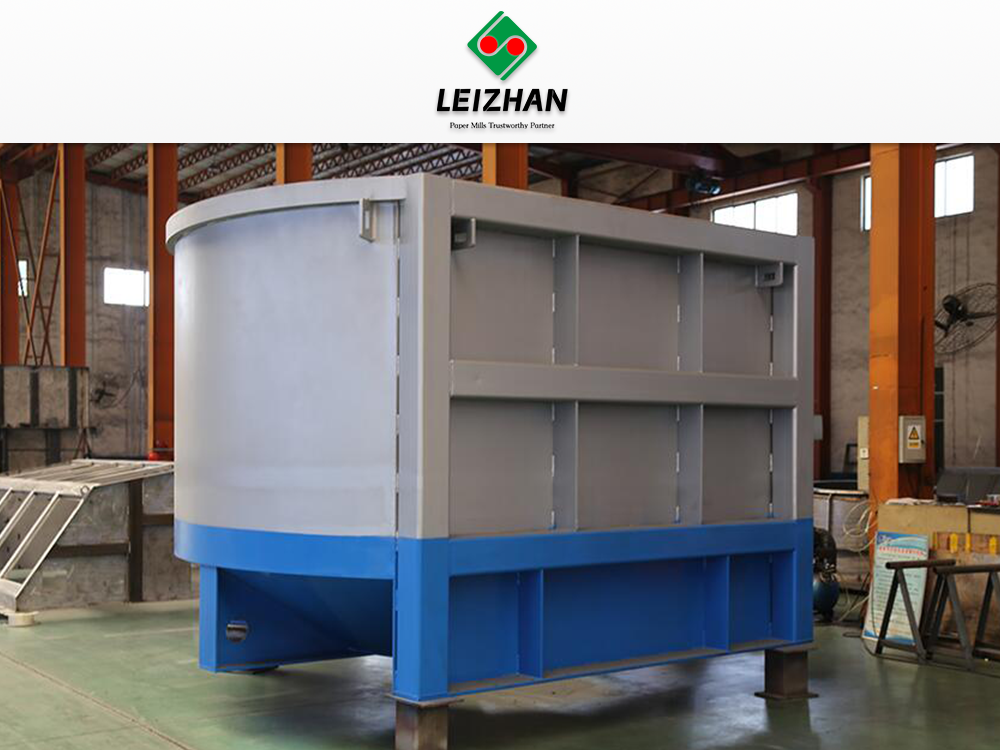
En las operaciones modernas de reciclaje de papel, el margen entre la recuperación rentable de fibra y el desperdicio excesivo de energía a menudo se reduce a ajustes mecánicos milimétricos y una dinámica de fluidos precisa. Los ingenieros de planta y los gerentes de producción luchan diariamente por equilibrar la eficiencia del desfibrado con el consumo de energía. Los parámetros operativos subóptimos conducen a un alto consumo de energía específica y tasas de rechazo excesivas. También provocan un desgaste acelerado de maquinaria crítica. Las modernas fábricas de reciclaje se enfrentan a niveles de contaminación cada vez más altos en las materias primas. Esto hace que la calibración precisa del equipo sea más importante que nunca. Maximizar el retorno de la inversión de un pulper hidráulico tipo D requiere una comprensión técnica de sus dos variables operativas más críticas. Estas variables son la consistencia de la pulpa y la distancia entre el rotor y la criba. No se puede optimizar uno sin ajustar el otro. Esta guía desglosa cómo evaluar y calibrar estos parámetros con precisión. Aprenderá cómo lograr un corte hidráulico óptimo, maximizar el rendimiento de la fibra y reducir el tiempo de inactividad operativa.
Conclusiones clave
La consistencia dicta el corte: operar en el umbral de consistencia preciso (normalmente 14-18 % para modelos de alta consistencia o 4-6 % para modelos continuos de baja consistencia) maximiza la fricción entre fibras, lo que reduce la carga mecánica en el rotor del pulper.
El espacio libre controla la calidad del desfibrado: un espacio más estrecho entre el rotor del pulper aumenta la eficiencia del desfibrado, pero aumenta exponencialmente el consumo de energía y el desgaste de la placa de extracción.
Variables interdependientes: Ajustar la consistencia sin evaluar simultáneamente la holgura del rotor genera cuellos de botella en el equipo, sobrecarga del motor o escamas de papel sin despulpar que ingresan al proceso posterior.
La automatización es el nuevo estándar: los equipos modernos de preparación de existencias se basan en sistemas de control distribuido (DCS) para monitorear continuamente la carga del motor y ajustar la consistencia automáticamente, evitando errores de calibración manual.
El mantenimiento predictivo es obligatorio: el rendimiento sostenido requiere un monitoreo continuo de la separación del rotor y de los transmisores de consistencia para mitigar el rápido desgaste inherente al procesamiento de papel reciclado abrasivo.
Evaluación de la dinámica del flujo del pulper hidráulico tipo D en la preparación del material
El objetivo principal de cualquier máquina de pulpa de papel reciclado es separar las fibras individuales del papel usado en balas. Debes lograr esta separación con un mínimo daño a la fibra y un mínimo aporte de energía eléctrica. El éxito depende de la evaluación de tres métricas de desempeño específicas en la planta de producción. Medimos el índice de desfibrado, el consumo energético específico y la conservación de la longitud de la fibra. La alta eficiencia de desfibrado significa que menos escamas sin despulpar pasan al cribado posterior. Un menor consumo específico de energía mejora directamente la rentabilidad de la planta al reducir los kilovatios-hora necesarios por tonelada de pulpa procesada.
Las cubas circulares tradicionales a menudo sufren un grave estancamiento del flujo durante su funcionamiento. Crean un efecto de taza de té arremolinada en el que las balas giran sin cesar sin romperse. La forma asimétrica de 'D' resuelve por completo este problema fundamental de la dinámica de fluidos. El lado plano altera físicamente el patrón de flujo circular de la suspensión. Esta interrupción crea un freno hidráulico contra la masa que gira. Fuerza las balas de papel directamente hacia el vórtice central mucho más rápido. Elimina por completo las zonas muertas. Los tiempos de lote disminuyen significativamente como resultado directo de esta geometría específica.
Comprender las capacidades básicas del equipo es absolutamente necesario para la optimización. Debe definir claramente los parámetros operativos estándar antes de realizar cualquier ajuste mecánico. Esto incluye verificar la capacidad volumétrica y garantizar el tamaño adecuado del motor para su mobiliario específico. Una configuración estándar de despulpadora de papel usado requiere expectativas de rendimiento específicas para mantener una producción continua. La integración del manejo de rechazos también es muy importante para el funcionamiento continuo. Los trituradores y torres de chatarra deben coincidir perfectamente con la capacidad del pulper.
Si el trapero tira demasiado lento, se acumulan contaminantes pesados en la tina. Esta acumulación destruye rápidamente la eficiencia de desfibración y daña el rotor. Los operadores deben controlar constantemente la tensión del cable de la rasqueta y la velocidad de extracción. Cuando se acumula mucha basura, el volumen disponible para el procesamiento del papel se reduce. Esto obliga al motor a trabajar más para mantener el vórtice. Se pierde capacidad de producción y se desperdicia energía simultáneamente.
Verifique la capacidad volumétrica máxima de la tina bajo carga normal.
Confirme los límites de amperaje del motor de accionamiento principal y el consumo operativo de referencia.
Establecer el índice de desfibrado de referencia mediante análisis de laboratorio del stock aceptado.
Mida el tiempo promedio del lote desde que se suelta la paca hasta que se completa la extracción.
Calcule el consumo de energía específico de referencia en kilovatios-hora por tonelada.
Cómo la consistencia de la pulpa determina la eficiencia del desfibrado y el consumo de energía
La consistencia de la pulpa dicta exactamente cómo un pulper consume energía eléctrica. Controla directamente el mecanismo físico de eficiencia de desfibración. Clasificamos las soluciones operativas en dos rangos principales de consistencia según el diseño del equipo. La formación de pulpa continua normalmente utiliza parámetros de consistencia bajos. Esto oscila entre el 3% y el 6% de contenido sólido. Depende en gran medida de la acción mecánica directa. El rotor golpea físicamente el material para destrozarlo. Inmediatamente sigue una rápida extracción a través de la placa de criba.
En su lugar, la pulpa por lotes utiliza parámetros de consistencia media a alta. Esto oscila entre el 10% y el 18% de contenido sólido. Se basa en una intensa fricción entre fibras en lugar de impactos metálicos. La alta consistencia crea una acción de amasado similar a la de una masa espesa. Este amasado frota suavemente la tinta y recubre las fibras. Separa las fibras sin cortarlas mecánicamente. La acción química también juega un papel importante en este entorno. La alta concentración de fibras permite que los productos químicos funcionen de forma más eficaz.
Una mayor consistencia aumenta la viscosidad aparente de la suspensión de papel. Esto amplifica dramáticamente las fuerzas de corte hidráulicas internas. La cizalla hidráulica proporciona un desfibrado mucho más suave que la cizalla mecánica. Preserva mucho mejor la longitud de la fibra y la integridad estructural. Las temperaturas elevadas interactúan poderosamente con estas suspensiones de alta consistencia. Los productos químicos para la pulpa, como el hidróxido de sodio, aceleran el proceso de descomposición. Disuelven rápidamente resinas resistentes a la humedad y tintas rebeldes con altas consistencias.
El consumo de energía presenta estrictas compensaciones operativas para los ingenieros de planta. Al aumentar demasiado la consistencia se sobrecarga rápidamente el motor de accionamiento. El vórtice central se detendrá por completo bajo una carga excesiva. Correr con una consistencia demasiado baja desperdicia enormes cantidades de energía eléctrica. Terminas moviendo el exceso de agua en lugar de romper el papel. El valor general depende de varios factores que influyen en competencia. Considere el alto costo de calentar el agua de dilución. Agregue el gasto de consumir productos químicos en consistencias más bajas. Compare esto con el costo eléctrico de impulsar una lechada de alta viscosidad.
Los operadores deben monitorear constantemente las válvulas de agua de dilución para mantener la consistencia objetivo. Una caída repentina en la presión del agua puede aumentar la consistencia inesperadamente. Esto provoca una sobrecarga inmediata del motor y un posible deslizamiento de la correa de transmisión. Por el contrario, una válvula de dilución con fugas reduce lentamente la consistencia con el tiempo. Esto reduce el corte hidráulico y aumenta el tiempo del lote requerido para alcanzar el índice de desfibrado objetivo. Mantener un control estricto sobre la relación agua-fibra no es negociable para un funcionamiento eficiente.
El tipo de materia prima también determina el objetivo de consistencia óptima. Los papeles de gran tamaño requieren consistencias más altas para generar suficiente fricción para romperse. Los materiales de tamaño liviano, como el papel de periódico, se pulpan fácilmente con consistencias más bajas. Debe ajustar sus objetivos en función de los fardos específicos que ingresan al sistema. No adaptarse a los cambios en la materia prima conduce a un consumo de energía errático y a una calidad de pulpa inconsistente.
| Parámetro operativo | Baja consistencia (3-6%) | Alta consistencia (10-18%) |
| Mecanismo de corte primario | Impacto del rotor mecánico | Fricción hidráulica de fibra a fibra |
| Consumo de energía | Mayor por tonelada (moviendo el exceso de agua) | Menor por tonelada (desfibrado eficiente) |
| Sinergia química | Acción química diluida y menos eficaz. | Descomposición química rápida y altamente concentrada. |
| Degradación de contaminantes | Alto riesgo de romper plásticos quebradizos | Separación suave, preserva el tamaño del contaminante |
| Preservación de la longitud de la fibra | Riesgo de corte moderado a alto | Excelente conservación de fibras largas. |
| Tiempo del lote | Funcionamiento continuo (rápido) | Se requieren ciclos de lotes más largos |
| Perfil de carga del motor | Amperaje máximo constante y más bajo | Alto amperaje máximo durante la avería inicial |

Calibración del espacio libre del rotor del pulper para un rendimiento y una vida útil óptimos de la criba
La brecha mecánica define la eficiencia y el rendimiento general del pulper. Esta es la distancia crítica entre las palas del rotor inferior y la placa de criba de extracción. Normalmente comenzamos esta medición de espacio entre 1,5 mm y 3 mm. La medida inicial exacta depende en gran medida del tipo de mobiliario específico. Debe medir este espacio utilizando galgas de espesores especializadas o cable conductor. Las mediciones deben realizarse en múltiples puntos alrededor de la circunferencia del rotor. Esto asegura que el rotor del pulper quede perfectamente paralelo a la placa de criba.
Un espacio libre reducido maximiza significativamente la acción de corte y bombeo. Este entorno de alto cizallamiento es ideal para procesar papeles resistentes a la humedad. Sin embargo, esto da como resultado un consumo de energía sustancialmente mayor. También provoca una degradación más rápida de los bordes de ataque del rotor. Un amplio espacio libre reduce el consumo de energía y el desgaste mecánico. Esta configuración de bajo cizallamiento permite el paso de escamas de papel más grandes. Algunas escamas quedan atrapadas circulando en la tina sin cesar. Esto reduce drásticamente la eficiencia general del desfibrado. Aumenta significativamente la carga mecánica en los descamadores posteriores.
La limpieza afecta directamente la eficiencia de eliminación de contaminantes pesados. Afecta la velocidad de barrido a través de la placa de criba de extracción. La velocidad de barrido adecuada empuja los contaminantes pesados hacia la trampa de basura. La mala velocidad muele estos contaminantes en partículas mucho más pequeñas. Estas partículas más pequeñas se vuelven mucho más difíciles de eliminar más adelante. Pasan por los orificios de extracción y contaminan el material aceptado. Aquí también importa la geometría de los orificios de la placa de extracción. Los orificios avellanados evitan que se obstruyan, pero requieren velocidades de barrido precisas para funcionar.
Las realidades de la implementación exigen una vigilancia mecánica constante por parte de los equipos de mantenimiento. El espacio libre se amplía naturalmente con el tiempo durante el funcionamiento normal. El papel usado contiene contaminantes ocultos altamente abrasivos. La arena, el vidrio y las grapas de metal desgastan el metal continuamente. No puedes establecer la autorización una vez y olvidarte de ella. La calibración periódica es obligatoria para un éxito operativo sostenido.
Al ajustar el espacio libre, el personal de mantenimiento debe seguir estrictos procedimientos de bloqueo y etiquetado. La enorme inercia rotacional del sistema de accionamiento plantea graves riesgos para la seguridad. Una vez asegurados, los técnicos aflojan los pernos de ajuste de la carcasa del cojinete. Utilizan tornillos de elevación para subir o bajar todo el conjunto giratorio. Los indicadores de cuadrante verifican el movimiento vertical exacto. Después de bloquear el conjunto en su lugar, giran el eje con la mano. Esto garantiza que no haya puntos altos que rocen la placa de la pantalla. Un único punto de contacto destruirá la placa a los pocos minutos de iniciarse.
Debe documentar cada ajuste de espacio libre en el registro de mantenimiento. Realice un seguimiento de la medición de la brecha con respecto a las horas de funcionamiento. Estos datos ayudan a predecir cuándo será necesario reemplazar el rotor o la placa. Cambia su estrategia de mantenimiento de reactiva a predictiva. Puede solicitar piezas de repuesto mucho antes de que se produzca una falla catastrófica. Esto minimiza el tiempo de inactividad no planificado y mantiene la producción funcionando sin problemas.
La interdependencia de la consistencia y la holgura en los pulpers de papel usado
La consistencia y la holgura no funcionan de forma aislada mecánicamente. Debes sintonizar estas dos variables de forma sistemática. No hacerlo garantiza una eventual falla del sistema. Considere un escenario con alta consistencia y un espacio libre extremadamente ajustado. Esto crea un riesgo enorme de que el motor se dispare. Los atascos ocurren con frecuencia a medida que la suspensión se espesa. La tensión mecánica alcanza niveles destructivos muy rápidamente. La placa de extracción puede deformarse bajo una presión hidráulica extrema.
Ahora considere correr con poca consistencia y con un espacio libre excesivamente amplio. Esto crea un alto riesgo de mala calidad del desfibrado. El contenido de escamas en el caldo aceptado se dispara inmediatamente. Se desperdicia una valiosa capacidad volumétrica moviendo agua mal tratada. Las pantallas de presión aguas abajo se cegarán rápidamente. No pueden manejar el gran volumen de hojuelas sin despulpar. Toda la línea de preparación de stock se atasca en la etapa de selección primaria.
Diferentes materias primas requieren líneas de base operativas específicas. Los viejos envases de cartón ondulado exigen un equilibrio muy delicado. Debe priorizar la eliminación de contaminantes pesados por encima de todo. No se pueden refinar demasiado las valiosas fibras largas que se encuentran en el OCC. Los residuos mixtos de oficina presentan desafíos de procesamiento completamente diferentes. A menudo se requieren espacios más estrechos para romper el apresto duro. Las consistencias específicas ayudan a manejar tintas y tóners sintéticos de forma eficaz.
Es absolutamente necesario establecer un marco de optimización rígido. Debes encontrar el punto óptimo exacto para tu materia prima. Utilice el amperaje de carga del motor para guiar sus ajustes iniciales. Realizar constantemente análisis visuales y de laboratorio del stock aceptado. Afinar el equilibrio basándose en estos datos empíricos concretos. Si el contenido de escamas aumenta, verifique primero el espacio libre. Si el amperaje aumenta de manera errática, verifique los transmisores de consistencia.
Al procesar material altamente contaminado, es posible que deba comprometer la eficiencia del desfibrado para proteger el equipo. Abrir el espacio libre reduce ligeramente el desgaste causado por la arena y el vidrio. Esto se compensa aumentando el tiempo del lote o ajustando la consistencia. Esta compensación preserva la integridad mecánica del pulper. Previene fallos catastróficos que detienen la producción durante días. Debe evaluar estas compensaciones constantemente en función de la calidad de la paca entrante.
Analice el material entrante para determinar los niveles de contaminación y el contenido de resistencia a la humedad.
Establezca la holgura inicial del rotor según las especificaciones del fabricante para ese material específico.
Establezca la consistencia objetivo utilizando controles de agua de dilución automatizados.
Supervise el amperaje del motor de accionamiento principal durante los primeros lotes.
Extraiga muestras de caldo de la línea de extracción para comprobar si hay escamas sin despulpar.
Primero ajuste la consistencia si la carga del motor es demasiado alta.
Ajuste la holgura del rotor sólo si el índice de desfibrado sigue siendo inaceptable después del ajuste de consistencia.
Automatización y seguimiento en tiempo real en la preparación de stock
Las fábricas de papel modernas dependen en gran medida de los sistemas de control distribuido. La integración de DCS transforma el funcionamiento del equipo de preparación de existencias de una conjetura a una ciencia. Estos sistemas vinculan transmisores de consistencia directamente con válvulas de agua de dilución automatizadas. Los controladores lógicos programables procesan estos datos en milisegundos. Ajustan el flujo de agua para mantener la consistencia objetivo exacta. Esto elimina las oscilaciones masivas causadas por los ajustes manuales del operador.
Los circuitos de retroalimentación de carga del motor evitan paradas catastróficas del equipo. Los variadores de frecuencia monitorean constantemente el amperaje del motor durante la operación. Ajustan automáticamente las velocidades del transportador de alimentación cuando es necesario. Añaden agua de dilución de emergencia cuando el rotor encuentra cargas pesadas. Esta respuesta dinámica ahorra enormes cantidades de energía eléctrica. Evita que el motor consuma amperios de rotor bloqueado durante un atasco.
La evaluación de datos impulsa la mejora mecánica continua en toda la planta. Debe registrar meticulosamente los datos operativos históricos. Realice un seguimiento del consumo de energía específico frente a los tiempos de los lotes diariamente. Esto ayuda a identificar el momento exacto en que el desgaste del rotor afecta negativamente la rentabilidad. Cuando el consumo de energía por tonelada aumenta un 10%, se requiere mantenimiento. Puede programar reemplazos de placas antes de que ocurran fallas catastróficas.
Los sistemas de monitoreo avanzados también rastrean las firmas de vibración en la carcasa del cojinete principal. Los cambios en la frecuencia de vibración indican un desgaste desigual de las palas del rotor. También pueden indicar un sello mecánico defectuoso. Detectar estos problemas a tiempo evita fugas masivas de existencias y confiscaciones de rodamientos. La integración de datos de vibración con lecturas de consistencia y carga del motor proporciona una imagen completa del estado de la máquina. Los operadores pueden tomar decisiones informadas sobre cuándo impulsar el equipo y cuándo programar el tiempo de inactividad.
La calibración de estos sistemas automatizados requiere una disciplina estricta. Un DCS es tan bueno como los datos que recibe. Si un transmisor de consistencia se sale de la calibración, todo el circuito de control falla. El sistema agregará demasiada o muy poca agua según lecturas falsas. Los equipos de mantenimiento deben verificar semanalmente la precisión del transmisor comparándola con muestras físicas de laboratorio. Deben ajustar las compensaciones del DCS para que coincidan con las condiciones del mundo real en la tina.
Riesgos de implementación y realidades del mantenimiento
La implementación conlleva riesgos mecánicos y operativos inevitables. El procesamiento de papel reciclado altamente contaminado acelera exponencialmente el desgaste. El rotor y la placa de criba se degradan rápidamente en estas condiciones. Esto altera el juego mecánico de forma impredecible durante los ciclos de producción. El desgaste desigual de las palas del rotor provoca vibraciones intensas. Esta vibración destruye prematuramente los cojinetes principales y los sellos mecánicos.
La deriva del sensor presenta otro peligro operativo importante. Los transmisores de consistencia imprecisos provocan un caos absoluto en los sistemas automatizados. Las válvulas de agua automatizadas inundarán o privarán al pulper hidráulico . Las inundaciones destruyen el corte hidráulico y desperdician energía de calefacción. Dejar de alimentar al pulper provoca una sobrecarga inmediata del motor y atascos. Debes confiar en tus sensores, pero verificar su precisión constantemente.
Las estrategias de mitigación protegen su enorme inversión de capital. Establezca un cronograma estricto para la medición manual de espacios. Realice estos ajustes físicos durante cada parada de mantenimiento planificada. Especificar aleaciones altamente resistentes al desgaste durante la fase de adquisición inicial. El recubrimiento de carburo de tungsteno prolonga significativamente la vida útil de los componentes. Incluir un riguroso análisis costo-beneficio de la metalurgia premium. Compare el costo inicial con la enorme reducción del tiempo de inactividad.
Implemente protocolos de calibración de rutina para todos los circuitos de control de consistencia. Los sistemas automatizados deben actuar sobre datos perfectamente precisos. La calibración periódica garantiza que esta precisión permanezca intacta con el tiempo. Saque muestras físicas de la tina diariamente. Pruebe estas muestras en el laboratorio para verificar las lecturas del transmisor. Ajuste las compensaciones de DCS en función de estos resultados de laboratorio físico.
Inspeccione la placa de la criba de extracción para detectar obstrucción y desgaste del orificio durante cada parada. Los contaminantes a menudo dañan los bordes de los agujeros con el tiempo. Esto reduce el área abierta y restringe el flujo. Los técnicos deben limpiar manualmente los agujeros ciegos y comprobar si hay grietas estructurales. Si la placa muestra signos de deformación, reemplácela inmediatamente. Una placa deformada hace imposible mantener una holgura uniforme del rotor. Esto conduce a un roce localizado y a un rápido fallo catastrófico.
La lubricación del conjunto de transmisión principal requiere un estricto cumplimiento de los cronogramas del fabricante. Las enormes cargas de empuje generadas durante la pulpa ejercen una enorme presión sobre los cojinetes. Utilice únicamente la grasa resistente al agua y para altas temperaturas especificada. Un exceso de grasa puede hacer estallar los sellos, mientras que una falta de grasa provoca una rápida destrucción de los rodamientos. Implemente un programa de engrase ultrasónico para garantizar volúmenes de lubricación precisos basados en la fricción real del rodamiento.
Conclusión
Realice una auditoría inmediata del consumo de energía específico actual y de las métricas de eficiencia de desfibrado.
Programe una ventana de mantenimiento dedicada para medir con precisión la holgura del rotor existente con galgas de espesores.
Calibre todos los transmisores de consistencia con muestras físicas de laboratorio para eliminar la deriva del sensor.
Analice las tasas de rechazo de la criba de presión aguas abajo para identificar ineficiencias en la fabricación de pulpa aguas arriba.
Actualice las palas del rotor de acero inoxidable estándar por alternativas recubiertas de carburo de tungsteno durante el próximo ciclo de reemplazo.
Preguntas frecuentes
P: ¿Cuál es la consistencia de pulpa ideal para una pulpadora hidráulica tipo D?
R: La consistencia ideal depende completamente de su configuración operativa específica. Las operaciones continuas de baja consistencia suelen tener como objetivo entre el 4% y el 6%. Esto se basa en un corte mecánico. Las operaciones por lotes de alta coherencia tienen como objetivo entre el 14% y el 18%. Esto maximiza la fricción hidráulica de fibra a fibra. Siempre haga coincidir la consistencia con su tipo de material específico y estrategia de dosificación de químicos.
P: ¿Con qué frecuencia se debe ajustar la holgura del rotor del pulper?
R: La frecuencia de ajuste depende en gran medida de la abrasividad del material. El papel usado altamente contaminado requiere controles más frecuentes. Generalmente, se deben tomar medidas de los espacios físicos durante cada parada de mantenimiento importante. También debe verificar el espacio libre inmediatamente si la carga del motor cae inesperadamente o si el contenido de escamas aguas abajo aumenta.
P: ¿Qué sucede si el espacio libre del rotor es demasiado amplio?
R: Un espacio amplio reduce drásticamente la eficiencia del desfibrado. Verá un aumento masivo de hojuelas de papel sin despulpar. Reduce la velocidad de barrido necesaria para empujar contaminantes pesados hacia la trampa de basura. Esto obliga a los equipos de cribado y descamación posteriores a trabajar más duro, lo que aumenta el consumo general de energía de la planta.
P: ¿En qué se diferencia un pulper tipo D de un pulper hidráulico circular?
R: La tina asimétrica en forma de D interrumpe físicamente el flujo circular de la pulpa. Las tinas circulares a menudo crean un efecto de taza de té arremolinada con zonas muertas. El lado plano del D-vat actúa como deflector. Fuerza las balas de papel directamente hacia el rotor, lo que garantiza una pulpa más rápida y eficiente.
P: ¿Ajustar la consistencia puede reducir el consumo de energía en una máquina despulpadora de papel reciclado?
R: Sí, optimizar la consistencia reduce el consumo de energía específico. Correr con la consistencia alta correcta maximiza la fricción entre fibras. Esto permite que la operación logre el desfibrado objetivo con menos entrada de energía mecánica por tonelada. Correr demasiado bajo desperdicia energía moviendo el exceso de agua en lugar de procesar la fibra.
P: ¿Cómo afecta la temperatura a la consistencia y el rendimiento del pulper?
R: Las temperaturas más altas reducen la viscosidad física del agua. Esto altera la dinámica de corte hidráulico dentro de la tina. Las temperaturas elevadas también aceleran la descomposición química de los papeles y tintas resistentes a la humedad. Esta sinergia es especialmente efectiva cuando se opera con altas consistencias con adiciones de hidróxido de sodio.