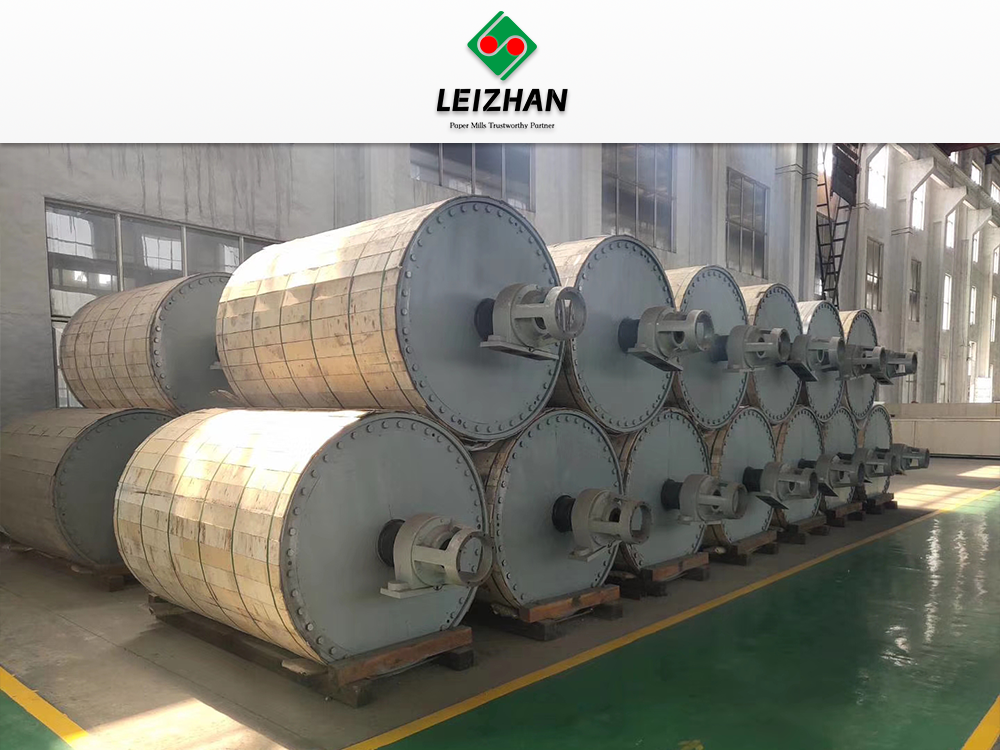
El proceso de secado del papel consume la mayor cantidad de energía térmica de cualquier fábrica. Las etapas de formación y prensado aguas arriba eliminan mecánicamente aproximadamente el 98% del agua de la lámina. El alambre normalmente maneja el 92%, mientras que la prensa extrae otro 6%. La fracción final de agua requiere evaporación, lo que exige una entrada masiva de vapor. Cuando la calidad del vapor disminuye o el condensado se comporta mal, se forman barreras térmicas dentro del cilindro. Estas barreras arruinan los perfiles de humedad, causan curvatura de las láminas y destruyen la operabilidad. Terminas desperdiciando vapor al producir papel fuera de especificaciones.
Optimizar un secador calentado por vapor significa dominar la dinámica de la presión del vapor y el comportamiento del condensado a alta velocidad. Necesita sistemas mecánicos que evacúen el agua sin expulsar el exceso de vapor. Esta guía desglosa las realidades de ingeniería de la actualización de estos sistemas para estabilizar su máquina, mejorar los perfiles de humedad en dirección transversal y reducir el desperdicio de energía.
El condensado es un aislante térmico: incluso un milímetro de condensado residual crea una barrera que reduce drásticamente el coeficiente de transferencia de calor de la carcasa del cilindro.
El vapor húmedo degrada el equipo: Operar con vapor húmedo no solo reduce el calor latente disponible sino que también acelera la erosión y la incrustación interna de las tuberías.
La optimización aguas arriba es fundamental: debido a que la secadora elimina menos del 1 % del agua total, una reducción del 1 % en la humedad de la lámina que ingresa a la sección de la secadora produce reducciones exponenciales en el vapor requerido por la secadora.
Sinergia del sistema: la actualización de un sistema de eliminación de condensado debe ir acompañada de un control preciso de la presión del vapor, flexibilidad del rango operativo y equilibrio del aire de la campana para lograr un retorno de la inversión real.
La mecánica de la transferencia de calor en el cilindro secador de una máquina de papel.
La transferencia de calor dentro de un cilindro secador depende completamente del cambio de fase. El vapor saturado ingresa al cilindro a través de una junta giratoria y hace contacto con la superficie interna más fría de la carcasa. A medida que el vapor se condensa en agua líquida, libera calor latente. Esta energía térmica se conduce a través de la carcasa metálica y se transfiere a la red de papel húmeda envuelta alrededor del exterior. La relación entre la presión del vapor saturado y la temperatura de la superficie es directa y predecible. Una mayor presión de vapor produce una temperatura interna más alta. La eficiencia de esta transferencia depende en gran medida de mantener la capa interior libre de capas de agua aislantes.
Calor latente y dinámica de condensación
El proceso de cambio de fase impulsa toda la operación de secado. El vapor transporta tanto calor sensible como calor latente. El calor latente proporciona la liberación masiva de energía necesaria para la evaporación. Cuando el vapor golpea la pared interior del cilindro secador de una máquina de papel , colapsa y se convierte en condensado líquido. Esta rápida reducción de volumen crea una caída de presión localizada, lo que introduce más vapor en el cilindro desde el cabezal.
Si el condensado resultante no se evacua inmediatamente, se forma una barrera física. El agua tiene una conductividad térmica terrible en comparación con el hierro fundido. Una gruesa capa de agua obliga al vapor a calentar la piscina de condensado antes de que la energía pueda llegar a la cáscara. Esto reduce el coeficiente general de transferencia de calor, lo que obliga a los operadores a aumentar la presión del vapor solo para mantener la misma velocidad de secado.
Material del cilindro y conductividad térmica.
Los cilindros estándar dependen de propiedades metalúrgicas específicas para equilibrar la transferencia de calor con la integridad estructural. Un cilindro secador de hierro fundido estándar ofrece una excelente conductividad térmica y amortiguación de vibraciones. El hierro fundido proporciona una base estable para grados estándar de embalaje, impresión y escritura. El espesor de la carcasa dicta la presión de trabajo máxima permitida. Las paredes más gruesas soportan presiones de vapor más altas pero aumentan la resistencia térmica. Durante décadas de funcionamiento, la fatiga del material y la corrosión interna pueden obligar a los molinos a reducir la presión máxima, lo que limita las velocidades de producción.
La producción de tejidos requiere un enfoque completamente diferente. Un cilindro secador Yankee maneja demandas extremas de alta presión y alta evaporación. Estos cilindros son enormes y a menudo funcionan a presiones internas mucho más altas que las unidades estándar de hierro fundido. Los cilindros Yankee cuentan con ranuras internas para aumentar la superficie interna y reducir el espesor efectivo de la carcasa. Este diseño maximiza las tasas de transferencia de calor para grados de tisú livianos que se secan en fracciones de segundo.
| Característica | Cilindro estándar de hierro fundido | Tecnología |
| Aplicación primaria | Embalaje, papel fino, papel periódico. | Papeles de seda, toallas y glaseados a máquina. |
| Superficie interna | Hierro fundido liso y mecanizado | Profundamente ranurado para aumentar la superficie |
| Presión de funcionamiento | Normalmente de 3 a 10 bar | A menudo supera los 10 bar, hasta 15 bar |
| Tasa de evaporación | Moderado, distribuido en más de 40 cilindros | Extremo, concentrado en un solo cilindro masivo |
| Integración del capó | Capota estándar cerrada o abierta | Campana de impacto de alta velocidad y alta temperatura |

Cómo la presión del vapor determina el rendimiento del secado
La presión del vapor sirve como palanca de control principal para las velocidades de secado. Los operadores ajustan la presión para satisfacer las demandas de evaporación específicas de diferentes gramajes y velocidades de la máquina. Las máquinas modernas utilizan sistemas de vapor en cascada para maximizar la eficiencia térmica en múltiples grupos de secadores, asegurando que no se desperdicie vapor.
Equilibrio de rangos de presión para una temperatura superficial óptima
Un sistema de vapor en cascada divide la sección de secado en distintos grupos de presión. El vapor a alta presión alimenta los principales grupos de secado donde la demanda de evaporación es mayor. El vapor de soplado y el vapor evaporado de estos cilindros de alta presión regresan a alimentar a los grupos de menor presión cerca del extremo húmedo. Esta configuración evita el choque térmico a la lámina mojada mientras extrae el máximo trabajo del vapor.
Ejercer una presión más alta aumenta la temperatura de la superficie y acelera el secado. Esto permite mayores velocidades de producción. La aplicación de calor excesivo a una sábana muy húmeda hace que el agua dentro de las fibras se convierta en vapor demasiado rápido. Esta rápida expansión provoca la delaminación de la lámina, desprendimiento de la superficie y formación de pelusas en la superficie del cilindro. Los operadores deben equilibrar las curvas de presión para calentar la lámina gradualmente en los primeros cilindros.
La flexibilidad del rango operativo determina qué tan bien una máquina maneja los cambios de pendiente. Un sistema de vapor rígido obliga a los operadores a reducir la velocidad de la máquina durante las transiciones. Los sistemas avanzados de control de presión proporcionan un amplio ámbito operativo. Utilizan termocompresores para impulsar el vapor a baja presión, lo que permite que la máquina mantenga presiones diferenciales estables en una amplia gama de gramajes sin desestabilizar la cascada.
Los costos ocultos del vapor húmedo
La calidad del vapor afecta directamente la vida útil del equipo y la eficiencia térmica. El vapor húmedo contiene gotas de agua no evaporadas. Esta humedad ingresa a la sección de secado de papel debido a un control deficiente de la caldera, un atrapamiento de vapor inadecuado en los cabezales principales o la falta de separadores de humedad.
Las consecuencias mecánicas del vapor húmedo son graves. Las gotas de agua a alta velocidad actúan como abrasivos. Erosionan las tuberías internas, las juntas rotativas de vapor y las zapatas de sifón. Esta erosión conduce a fallas mecánicas prematuras y tiempos de inactividad inesperados. Las consecuencias térmicas son igualmente dañinas. El vapor húmedo transporta menos calor latente por kilogramo. El arrastre de la caldera a menudo incluye impurezas químicas. Cuando el vapor húmedo se evapora dentro del cilindro, estas impurezas se adhieren a la pared interna del cilindro. Esta incrustación degrada permanentemente la eficiencia de la transferencia de calor.
Para eliminar los problemas del vapor húmedo, las fábricas deben implementar controles mecánicos estrictos:
Instale separadores de humedad centrífugos de alta eficiencia delante de las válvulas principales de control de vapor.
Audite y reemplace las trampas de vapor defectuosas en los cabezales de distribución principales para evitar que el condensado sea arrastrado hacia los cilindros.
Monitoree la química del agua de alimentación de la caldera para evitar la formación de espuma y el arrastre durante los períodos de alta demanda.
Aísle todas las líneas de vapor exteriores para evitar la condensación prematura antes de que el vapor llegue a la máquina.
El papel fundamental del sistema de eliminación de condensado
Evacuar agua de un cilindro giratorio es un desafío complejo de dinámica de fluidos. El sistema de eliminación de condensado debe superar la fuerza centrífuga, la gravedad y los diferenciales de presión internos para mantener limpia la carcasa. No hacerlo destruye la eficiencia de la máquina y arruina el papel.
Comprender el efecto de barrera de condensación
El comportamiento del condensado cambia drásticamente a medida que aumenta la velocidad de la máquina. A baja velocidad, el agua forma un charco en el fondo del cilindro. A medida que aumenta la velocidad, el charco comienza a trepar por la pared y cae en cascada en un movimiento caótico. Esta fase en cascada consume enormes cantidades de energía motriz y provoca vibraciones mecánicas severas. A altas velocidades, la fuerza centrífuga vence a la gravedad. El agua forma una capa continua y uniforme alrededor de toda la circunferencia interior. Esto se conoce como beso negro.
Una capa de condensado perimetral actúa como un perfecto aislante térmico. Incluso una capa de agua de 2 mm puede reducir la tasa de transferencia de calor en más de un 30 %. El vapor debe conducir el calor a través de esta capa de agua estancada antes de llegar al hierro fundido. Si el sistema de evacuación no logra mantener esta capa extremadamente delgada, la eficiencia térmica cae en picado.
La eliminación inadecuada del condensado destruye directamente la calidad del producto. Si el agua se acumula de manera desigual o los sifones no logran limpiar los bordes, el cilindro desarrolla temperaturas superficiales no uniformes. Las bandas frías del cilindro se transfieren directamente a la banda de papel. Esto crea vetas de humedad, perfiles de humedad en dirección transversal inconsistentes y una curvatura severa de la lámina. Los operadores a menudo secan demasiado toda la lámina solo para eliminar una sola raya húmeda, lo que desperdicia enormes cantidades de energía y degrada la resistencia de la fibra.
Evaluación de tecnologías de evacuación
La selección del hardware interno adecuado depende completamente de la velocidad de la máquina y la presión de funcionamiento. El objetivo es colocar el punto de evacuación lo más cerca posible mecánicamente de la carcasa interior sin provocar contacto físico.
| de cilindro Yankee | Mecanismo | Mejor aplicación | Consideraciones de mantenimiento |
| Sifones rotativos | Gira con el cilindro, sacando el condensado de la carcasa. | Máquinas de velocidad baja a media que operan en fases de charco o cascada. | Propenso al desgaste mecánico en la junta rotativa; requiere controles periódicos de autorización para evitar impactos de proyectiles. |
| Sifones estacionarios | Se fija en su lugar mientras el cilindro gira a su alrededor, utilizando una zapata de alta ingeniería. | Máquinas de alta velocidad que funcionan estrictamente en la fase de rimado. | Requiere una instalación precisa para mantener un espacio libre de 1,5 mm; Altamente sensible a las caídas de presión diferencial. |
| Barras de spoiler | Barras de metal sujetas a la capa interior para romper la capa de agua del borde. | Máquinas de alta velocidad que requieren máxima uniformidad y capacidad de transferencia de calor. | Instalación que requiere mucha mano de obra y requiere entrada a espacios confinados; cero piezas móviles una vez instalado. |
Los sifones estacionarios ofrecen un rendimiento superior a altas velocidades. Debido a que no giran, se pueden colocar con espacios extremadamente estrechos respecto al armazón. Esto minimiza el espesor de la capa de condensado del borde. Las barras de spoiler llevan esto un paso más allá. Al introducir turbulencia física en la capa de borde, las barras turbulentas rompen la barrera del agua estancada. Esta turbulencia mezcla el condensado, mejorando drásticamente la uniformidad de la transferencia de calor y la capacidad general de secado.
Vapor de soplado y presión diferencial
Los sifones no bombean agua fuera del cilindro. Dependen completamente de la presión diferencial. La presión dentro del cilindro debe ser mayor que la presión en el colector de retorno de condensado. Esta diferencia de presión fuerza al agua a subir por el tubo del sifón y salir a través de la junta giratoria.
Para elevar el agua de manera efectiva, algo de vapor debe salir del sifón junto con el condensado. Esto se llama vapor de soplado. Reduce la densidad de la columna de fluido dentro del tubo del sifón, facilitando su elevación. Si la presión diferencial cae demasiado, el sifón no puede vencer la fuerza centrífuga. El cilindro se inundará. Si la presión diferencial se establece demasiado alta, el sistema desperdicia enormes cantidades de vapor de escape, abrumando los separadores y termocompresores aguas abajo. Mantener una presión diferencial óptima es el parámetro operativo más crítico en la sección de secado.
Evaluación de actualizaciones para la sección de secado de papel
La mejora de una sección de secado requiere un enfoque sistemático. Destinar dinero a nuevos desvíos no resolverá los problemas de control subyacentes. Debe definir criterios de éxito claros y evaluar todo el circuito termodinámico desde la caldera hasta el escape de la campana.
Encuadre del problema y criterios de éxito
Antes de especificar el hardware, defina resultados mensurables. Una actualización exitosa debería producir una reducción mensurable en el consumo de vapor específico. Debe mejorar el perfil de humedad en dirección transversal y permitir mayores velocidades de la máquina. Necesita datos concretos para justificar el gasto de capital.
También hay que tener en cuenta la eficiencia ascendente. La sección de prensa dicta la carga de trabajo básica de la secadora. Si el concepto de diseño de la prensa está desactualizado o las presiones de corte no están bien optimizadas, la hoja ingresa a la secadora demasiado húmeda. Una reducción del 1% en la humedad de la hoja que sale de la prensa produce una reducción exponencial del vapor de secado requerido. Evalúe el rendimiento de la sección de prensa antes de dimensionar nuevos componentes de la secadora. Dimensionar un nuevo sistema de vapor para una prensa ineficiente garantiza equipos ineficientes y sobredimensionados.
Categorías y enfoques de soluciones
Las actualizaciones se dividen en tres niveles distintos según la inversión de capital y el retorno de la inversión esperado. La dirección de la planta debe alinear la solución técnica con la estrategia de producción a largo plazo.
Nivel 1: Modernización de componentes. Esto implica reemplazar juntas de vapor desgastadas, actualizar sifones rotativos a estacionarios o instalar barras spoiler en los cilindros existentes. Este enfoque se dirige a cilindros con cuellos de botella específicos en lugar de a toda la máquina.
Nivel 2: Actualizaciones del sistema de control. Esto se centra en el circuito de entrega y extracción de vapor. La implementación de termocompresores avanzados y controles de presión diferencial automatizados amplía el rango operativo. Esto permite que la máquina maneje diversos grados sin ajustes manuales de válvula.
Nivel 3: Revisiones completas. Esto requiere reemplazar todo el sistema de vapor y condensado. En aplicaciones de tisú, esto podría significar instalar un cilindro Yankee y una campana de aire de alta velocidad completamente nuevos. Este nivel está reservado para máquinas que experimentan aumentos masivos de velocidad o conversiones de calidad.
Dimensiones de evaluación
Al evaluar las soluciones propuestas, mire más allá de la hoja de especificaciones. La escalabilidad es crítica. ¿Puede el sistema propuesto soportar futuros aumentos de velocidad de la máquina? Un sistema diseñado estrictamente para el ritmo de producción actual se convertirá en un cuello de botella en dos años. Evaluar el ratio de cobertura. El sistema debe proporcionar la flexibilidad necesaria para diversos grados de papel, funcionando de manera eficiente con cargas de evaporación altas y bajas.
La accesibilidad del mantenimiento dicta el éxito a largo plazo. Las juntas rotativas requieren reemplazos frecuentes de sellos. Los sifones requieren controles periódicos de autorización. Las inspecciones internas exigen la entrada a espacios confinados. Seleccione sistemas que minimicen las piezas móviles internas y presenten indicadores de desgaste externos en las juntas giratorias. Si el mantenimiento es difícil, el personal del molino lo pospondrá, lo que provocará cilindros inundados y sifones rotos.
Realidades de la implementación y mitigación de riesgos
La ejecución de una mejora de la sección de secado implica importantes desafíos logísticos. El entorno físico es hostil y el tiempo de inactividad es costoso. Una planificación adecuada mitiga los riesgos asociados con modificaciones mecánicas pesadas dentro del bastidor de la máquina.
Restricciones de instalación y tiempo de inactividad
Las modificaciones del cilindro interno requieren la entrada a espacios confinados. Instalar barras de spoiler o reemplazar las tuberías internas del sifón es un trabajo lento y agotador. El calor ambiental y las condiciones de hacinamiento limitan el tiempo que los técnicos pueden trabajar dentro del caparazón. Esta realidad extiende el tiempo de inactividad requerido para la instalación.
La estrategia de mitigación estándar implica instalaciones graduales. No intente actualizar toda la sección de secado durante una sola interrupción. Programe el trabajo en múltiples cortes anuales. Comience con los grupos de secadores más críticos, generalmente la sección de evaporación principal donde se aplica el vapor a mayor presión. Este enfoque gradual limita el tiempo de inactividad y al mismo tiempo ofrece mejoras inmediatas y mensurables en la capacidad de secado.
Ajuste del sistema y equilibrio del aire del capó
Una nueva configuración de eliminación de condensado no dará resultados si se ignoran los sistemas circundantes. La mejora de los sifones aumenta la tasa de transferencia de calor. Esto significa que se evapora más agua de la lámina en menos tiempo. Los sistemas de escape y aire de reposición de la campana deben ser capaces de soportar esta mayor carga de humedad.
Si el equilibrio del aire del capó no se ajusta simultáneamente, el aire dentro del capó alcanza la saturación. El agua evaporada no tiene adónde ir y el secado se detiene independientemente de lo calientes que estén los cilindros. Debe evaluar la capacidad del extractor de aire, el calentamiento del aire de reposición y los sistemas de recuperación de calor para asegurarse de que coincidan con la nueva tasa de evaporación. La suboptimización del sistema de aire anula las mejoras mecánicas dentro de los cilindros.
Monitoreo y Verificación
La verificación posterior a la instalación garantiza que el equipo funcione según lo diseñado. Implemente un monitoreo continuo de la sequedad del vapor en los cabezales principales para evitar que el vapor húmedo dañe el nuevo hardware. No se puede gestionar lo que no se mide.
Utilice escaneo termográfico de las superficies de los cilindros mientras la máquina está en funcionamiento. Las cámaras térmicas revelan instantáneamente bandas frías, lo que indica fallas en el sifón o espacios libres inadecuados. Establezca un mapa térmico de referencia inmediatamente después de la instalación. Compare escaneos futuros con esta línea de base para detectar problemas mecánicos internos antes de que causen roturas de hojas o defectos de calidad. El monitoreo continuo de las tendencias de la presión diferencial y las tasas de vapor de escape proporciona una alerta temprana de inundaciones del sistema.
Conclusión
Iniciar una auditoría térmica de referencia de la sección de secado actual, centrándose en las tendencias de presión diferencial, las tasas de vapor de escape y las variaciones de temperatura de la superficie en todos los cilindros.
Inspeccione todas las juntas rotativas y mida los espacios libres internos del sifón durante la próxima parada programada para identificar cuellos de botella mecánicos inmediatos.
Vuelva a calibrar los sistemas de escape del capó y de aire de reposición para asegurarse de que puedan soportar mayores tasas de evaporación antes de instalar nuevos herrajes internos para los cilindros.
Actualice las válvulas de presión diferencial manuales a circuitos de control automatizados para evitar la inundación de los cilindros durante los cambios rápidos de pendiente.
Preguntas frecuentes
P: ¿Qué causa que se inunde el cilindro secador de una máquina de papel?
R: La inundación ocurre cuando la presión diferencial es demasiado baja para superar la fuerza centrífuga y elevar el condensado a través del sifón. También puede ocurrir por falla mecánica del propio sifón, como una tubería rota o una zapata desgastada que pierde succión.
P: ¿Cómo afecta un sistema de eliminación de condensación a la calidad del papel?
R: Una extracción eficiente evita temperaturas superficiales desiguales en el cilindro. Las temperaturas constantes eliminan directamente las rayas húmedas, la curvatura de la hoja y los perfiles de humedad en dirección transversal inconsistentes en la hoja final, lo que garantiza una resistencia e imprimibilidad uniformes.
P: ¿Por qué el cilindro de una secadora Yankee funciona de manera diferente a un cilindro de secadora de hierro fundido estándar?
R: Los cilindros Yankee son significativamente más grandes, operan a presiones internas más altas y utilizan campanas de aire de alta velocidad para lograr tasas de evaporación masivas para papel tisú liviano. Requieren sistemas especializados de ranurado interno y cabezal para soportar cargas térmicas extremas.
P: ¿Cómo afecta el vapor húmedo a una secadora calentada por vapor?
R: El vapor húmedo introduce un exceso de agua que debe evacuarse, reduciendo el calor latente disponible para el secado. También provoca erosión física dentro de las juntas de vapor y provoca incrustaciones en la carcasa del cilindro, degradando permanentemente la eficiencia de la transferencia de calor.
P: ¿Cuál es la etapa de 'rimming' en una sección de secado de papel?
R: El bordeado ocurre a velocidades más altas de la máquina cuando la fuerza centrífuga hace que el condensado forme una capa uniforme y continua alrededor de la circunferencia interna del cilindro. Este estado requiere diseños de sifones estacionarios específicos y presiones diferenciales precisas para evacuar el agua.
P: ¿La actualización de los sifones puede reducir el consumo total de energía?
R: Sí. La actualización a sifones estacionarios modernos con espacios más estrechos reduce el espesor de la barrera de condensación. Esto mejora la transferencia de calor, lo que permite que la máquina alcance la misma velocidad de secado con una presión de vapor más baja, ahorrando así energía.